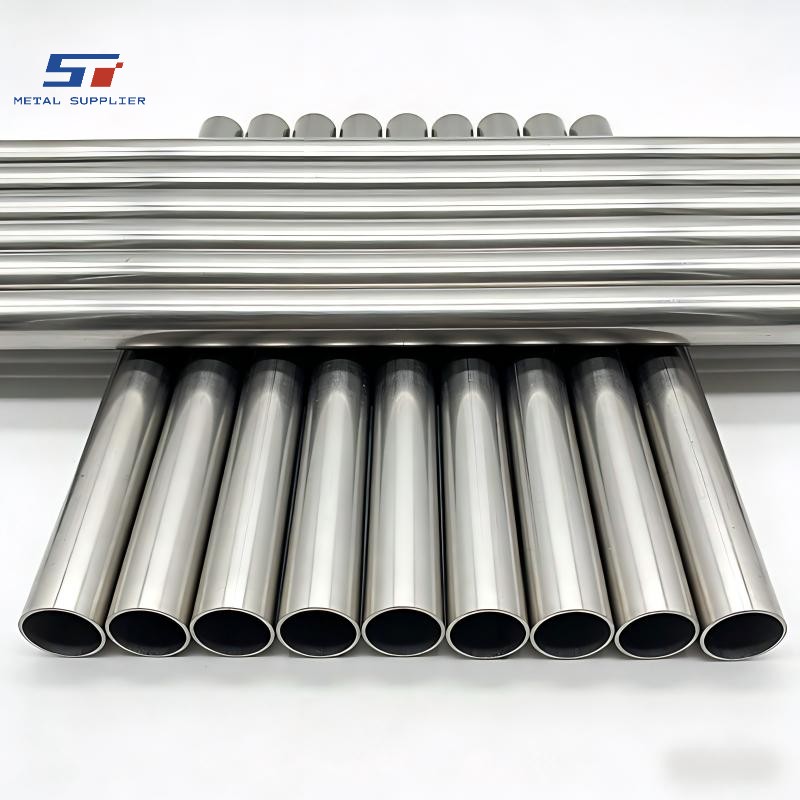
La solución de tuberías de acero inoxidable dúplex para equipos de desalinización costera representa una respuesta de ingeniería sofisticada a uno de los entornos más corrosivos del mundo industrial. Este proyecto se centra en el enfoque sistemático para la selección, el procesamiento y la entrega de componentes de tuberías de alto rendimiento para una instalación ubicada en una región costera de alta salinidad. Las plantas desalinizadoras, que convierten el agua de mar en agua potable o para uso industrial, requieren materiales que puedan soportar los efectos combinados de altas concentraciones de cloruro, niveles de presión variables y turbulencia constante del fluido. Mediante el uso de acero inoxidable dúplex, la solución busca proporcionar un equilibrio a largo plazo entre la resistencia mecánica y una resistencia superior a la corrosión por picaduras y grietas. Este estudio de caso detalla la justificación técnica y la disciplina de producción necesarias para entregar un sistema de tuberías que cumpla con las exigencias extremas del sector de la desalinización.
La aplicación abarca los sistemas principales de entrada y descarga de salmuera de una planta desalinizadora de ósmosis inversa (OI) ubicada en una zona con altas temperaturas ambiente y aire costero agresivo. En estos sistemas, las tuberías están expuestas a agua de mar cruda, que contiene altos niveles de sales disueltas, arena y microorganismos, así como a la salmuera concentrada resultante del proceso de extracción. Estos fluidos son altamente agresivos para los aceros inoxidables convencionales, como el 304 o incluso el 316L, que pueden sufrir corrosión localizada rápida, como picaduras y agrietamiento por corrosión bajo tensión. El equipo opera en un entorno costero donde el aire salino también afecta las superficies externas de las tuberías, creando una doble amenaza de corrosión. La alta velocidad del fluido requerida para una ósmosis inversa eficiente añade un componente de erosión mecánica a la tensión ambiental, lo que hace que la selección del material sea fundamental para el éxito del proyecto. La variación estacional de la temperatura del agua de mar también impone una exigencia de ciclo térmico al material, que debe mantener sus propiedades mecánicas y estabilidad de fase en un amplio rango operativo.
El principal desafío en este proyecto de desalinización costera es la prevención de la corrosión bajo tensión inducida por cloruros (CSCC) y la corrosión por picaduras. Las condiciones de operación incluyen zonas de descarga de bombas de alta presión donde la velocidad del fluido es significativa, lo que aumenta el riesgo de erosión-corrosión. Además, los requisitos del proyecto especifican una vida útil de 25 años con paradas mínimas para mantenimiento, ya que la planta proporciona agua potable a la comunidad local. Cualquier falla en la red de tuberías podría ocasionar costosos tiempos de inactividad y una posible contaminación ambiental por fugas de salmuera. Desde la perspectiva de la fabricación, el material elegido también debe mantener sus propiedades de resistencia a la corrosión después de la soldadura y el conformado, lo que requiere un control estricto del equilibrio de fases metalúrgicas. El desafío se ve agravado por la presencia de organismos biológicos en el agua de mar cruda, que puede provocar corrosión influenciada por microorganismos (MIC) en áreas estancadas o de bajo flujo del sistema. Esta amenaza biológica requiere una superficie excepcionalmente lisa y resistente a los subproductos metabólicos de las bacterias reductoras de sulfato.
Selección de material/proceso
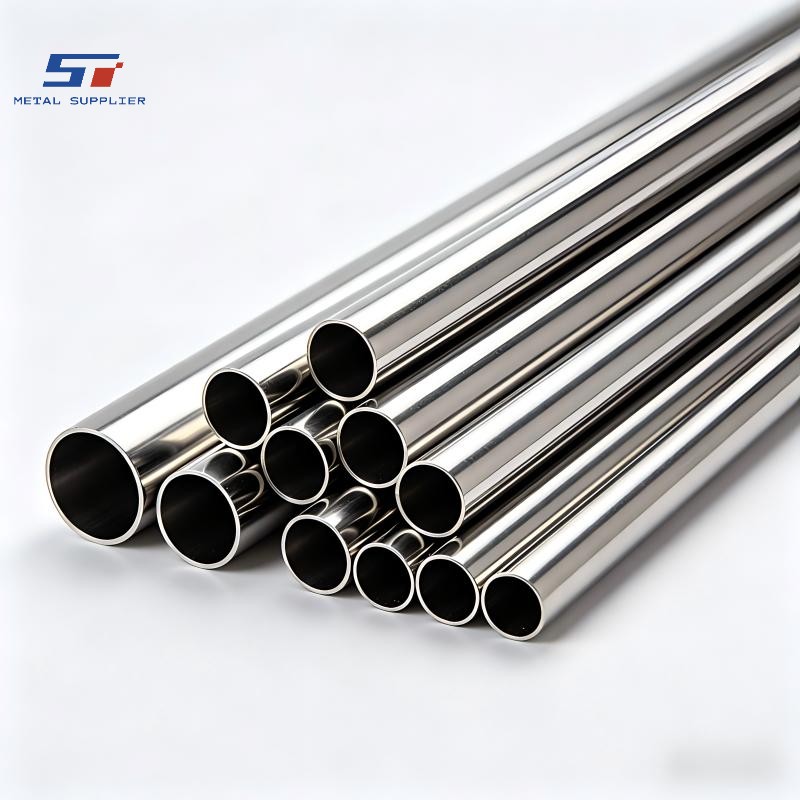
Para cumplir con estos exigentes requisitos, se seleccionó el acero inoxidable dúplex (específicamente el grado 2205/S31803) como material principal para las tuberías. Las aleaciones dúplex presentan una microestructura de doble fase compuesta por partes aproximadamente iguales de austenita y ferrita. Esta estructura proporciona una resistencia a la fluencia significativamente mayor que la de los aceros austeníticos estándar, lo que permite secciones de pared más delgadas y una reducción del peso total del sistema de tuberías sin sacrificar la presión nominal. Más importante aún, el alto contenido de cromo (aprox. 22%), molibdeno (aprox. 3%) y nitrógeno en el 2205 ofrece un número equivalente de resistencia a la corrosión por picaduras (PREN) generalmente superior a 33, lo que lo hace altamente efectivo contra el entorno con alto contenido de cloruros del agua de mar. El nitrógeno desempeña un papel fundamental, ya que no solo mejora la resistencia a la corrosión por picaduras, sino que también estabiliza la fase austenítica, asegurando que se mantenga el equilibrio crítico 50/50 durante los ciclos de soldadura afectados por el calor. El proceso de fabricación de los tubos dúplex sin costura incluyó extrusión en caliente, seguida de un recocido de solución preciso a temperaturas entre 1040 °C y 1100 °C, y posteriormente un enfriamiento rápido en agua para fijar el equilibrio de fases 50/50. Esta precisión metalúrgica es esencial para prevenir la formación de fases intermetálicas frágiles como la fase sigma, que pueden degradar gravemente tanto la tenacidad como la resistencia a la corrosión.
Coordinación de producción
La producción del sistema de tuberías dúplex requirió una estrecha coordinación entre el suministro de materia prima, los departamentos de mecanizado de precisión y la planta de procesamiento térmico. Dada la mayor dureza y tasa de endurecimiento por deformación del acero dúplex en comparación con los grados estándar, se utilizaron herramientas de corte y biselado especializadas con geometría y recubrimientos optimizados para garantizar extremos de tubería limpios y precisos para la soldadura en campo. El equipo de coordinación estableció un estricto protocolo de segregación de materiales para prevenir la contaminación cruzada por herramientas de acero al carbono, muelas abrasivas o polvo, que podrían introducir partículas de hierro y comprometer la resistencia a la corrosión de la superficie de acero inoxidable. Además, se gestionó la programación para asegurar que todos los procesos de recocido de solución se completaran en lotes que permitieran una verificación metalúrgica consistente antes de que el material pasara a la siguiente etapa de fabricación. Las reuniones de coordinación periódicas entre el equipo de control de calidad y los supervisores de producción aseguraron que cada paso del proceso estuviera alineado con las especificaciones técnicas del proyecto.
Puntos de control de calidad
El control de calidad de la solución de tuberías para la desalinización se centró en varios puntos de control críticos a lo largo del ciclo de producción. En primer lugar, se realizó un análisis químico de cada lote de tratamiento térmico para verificar que la composición elemental, en particular el contenido de nitrógeno y molibdeno, cumpliera con los requisitos mínimos del proyecto para PREN. En segundo lugar, se verificó el equilibrio de fases mediante un examen metalográfico de muestras tomadas de cada lote de tratamiento térmico para asegurar que la relación ferrita-austenita se mantuviera dentro del rango especificado del 40-60 %. Para detectar cualquier defecto superficial que pudiera servir como punto de inicio para la corrosión por picaduras, se aplicó una prueba de penetración de líquidos (LPT) al 100 % a todas las preparaciones de soldadura y áreas superficiales críticas. También se utilizó una prueba de corrientes de Foucault o ultrasónica en toda la longitud de las tuberías para garantizar la integridad interna. Finalmente, se realizó una prueba hidrostática a 1,5 veces la presión de diseño para confirmar la integridad estructural de las tuberías sin costura bajo condiciones de carga máxima. Estos rigurosos puntos de control proporcionan la documentación necesaria para la auditoría técnica final por parte de los propietarios del proyecto.
Mejora de la película pasiva y decapado
Para garantizar la máxima resistencia a la corrosión de las tuberías dúplex, se incluyó una fase de tratamiento superficial específica en el plan del proyecto. Una vez finalizados todos los procesos de mecanizado y tratamiento térmico, las tuberías se sometieron a un exhaustivo proceso de decapado y pasivación. El decapado consiste en el uso de una solución ácida para eliminar la capa de óxido o "tinte térmico" formada durante la fabricación, ya que estos óxidos pueden estar empobrecidos en cromo y servir como puntos de corrosión localizada. Tras el decapado, las tuberías se pasivaron para promover la formación de una película de óxido uniforme y rica en cromo en la superficie. Esta película pasiva es la principal defensa contra el ataque de cloruros. El equipo de calidad verificó la eficacia de este tratamiento mediante pruebas de rotura de agua y, en algunos casos, pruebas de ferricianuro para confirmar la ausencia de hierro libre en la superficie. Este paso adicional garantiza que la resistencia inherente a la corrosión del material se manifieste plenamente en condiciones reales de uso.
Verificación dimensional y análisis de ajuste
Se dedicó una fase de coordinación especializada a la verificación dimensional para garantizar un ajuste perfecto dentro de los bastidores de ósmosis inversa. Dadas las altas presiones involucradas en el proceso de ósmosis inversa, incluso pequeñas desalineaciones pueden provocar vibraciones y fatiga prematura en las juntas. El equipo del proyecto utilizó escaneo láser de alta precisión para crear un registro digital de cada tramo de tubería a medida, comparando las dimensiones físicas con los planos de ingeniería originales. Esta verificación abarcó la angularidad de las bridas, las distancias entre centros de las salidas y la rectitud general de las tuberías de entrada de largo recorrido. Al realizar este análisis de ajuste en fábrica, Shengtao Metal eliminó la necesidad de costosos ajustes en obra y garantizó que la instalación pudiera llevarse a cabo con el máximo grado de eficiencia y seguridad.
La etapa final del proyecto incluyó un embalaje especializado apto para el transporte marítimo, garantizando que las tuberías dúplex llegaran a la zona costera en perfectas condiciones, libres de contaminación salina durante el tránsito. Cada tramo de tubería se limpió minuciosamente con agua desionizada y se secó con aire comprimido filtrado para eliminar cualquier rastro de fluidos de corte o humedad. Los extremos se sellaron con tapas de plástico resistentes a los rayos UV para evitar la entrada de residuos, insectos o salpicaduras de agua salada durante el transporte marítimo. Para el envío, las tuberías se aseguraron en cajas de madera reforzadas, tratadas térmicamente según las normas ISPM-15. Se utilizaron acolchados y separadores internos para evitar el contacto metal con metal entre las tuberías, lo que podría causar arañazos en la superficie. La entrega se coordinó con el cronograma de instalación para minimizar el tiempo de almacenamiento in situ. Todos los certificados de prueba de fábrica (MTC), informes de inspección y registros de tratamiento superficial necesarios se organizaron en un paquete de datos digitales y físicos completo para facilitar la conciliación por parte de los auditores de calidad del proyecto a su llegada.
Contacte con Shengtao Metal para soluciones de productos de acero.
Si busca soluciones fiables en productos de acero y metal, no dude en enviarnos su consulta.
Simplemente facilítenos sus especificaciones, como el tipo de material, las dimensiones, la cantidad o la aplicación, y nuestro equipo le responderá rápidamente con asistencia profesional y un presupuesto competitivo.
Correo electrónico: stsalesman4@stmetal001.com