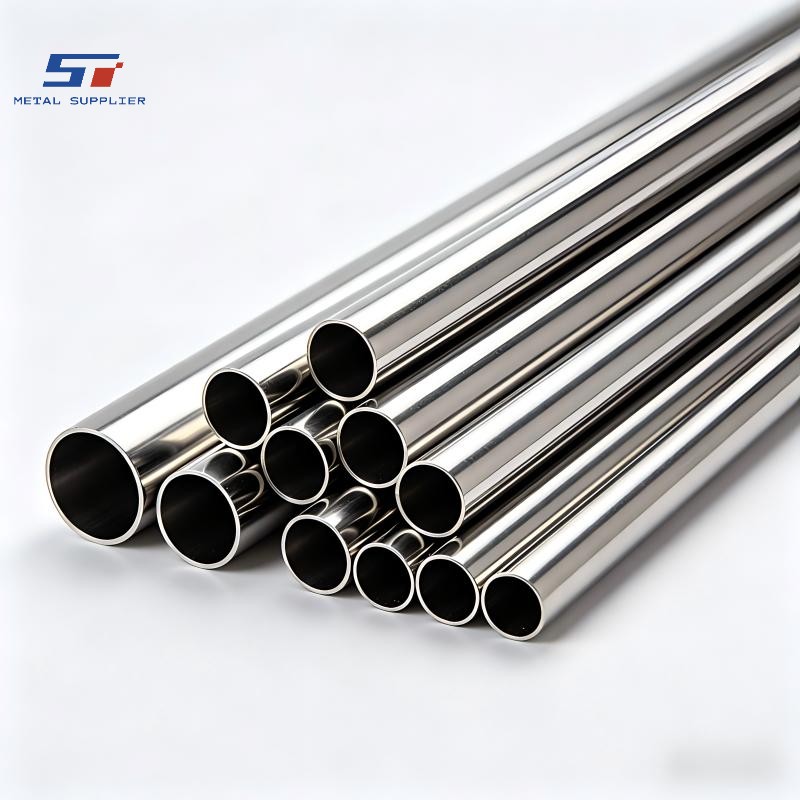
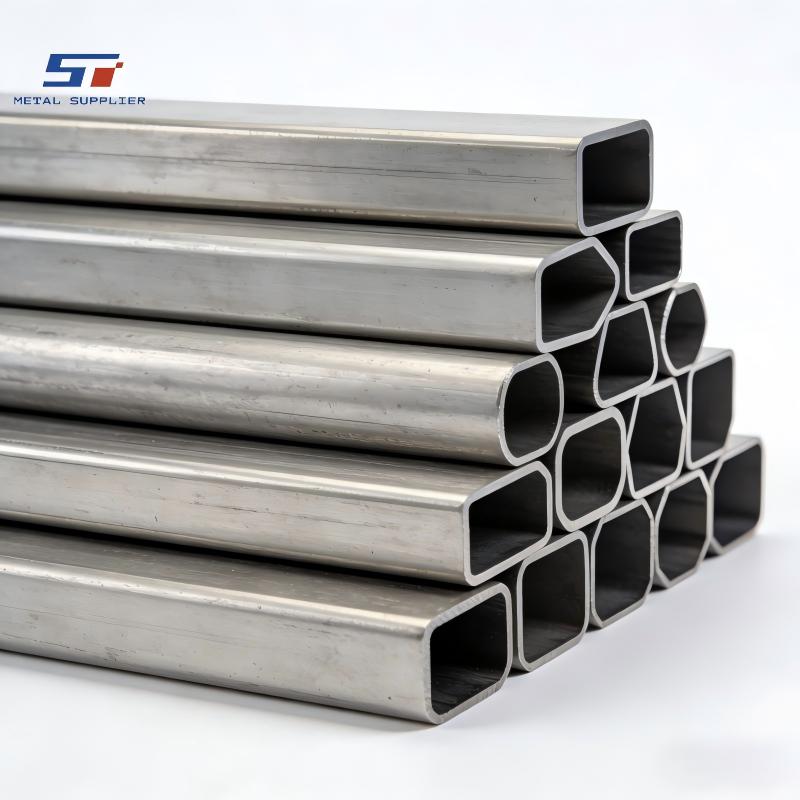
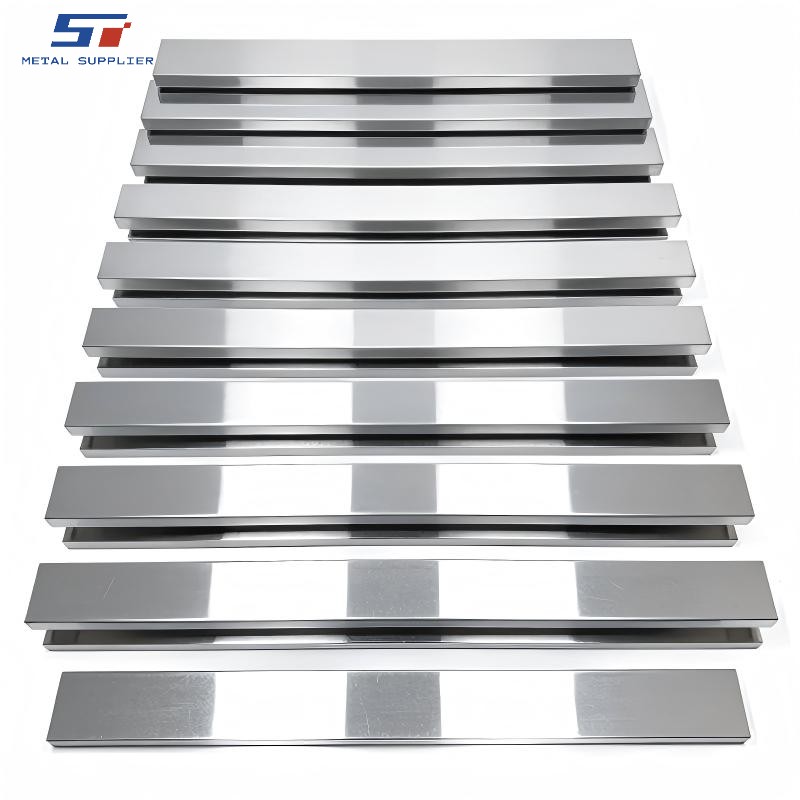
El uso de estructuras tubulares rectangulares a medida para equipos de transporte automatizados en almacenes es un componente fundamental de la infraestructura logística moderna. A medida que el comercio electrónico y las cadenas de suministro globales exigen un mayor rendimiento, la estructura principal de estos almacenes debe evolucionar. Los tubos de acero rectangulares suelen ser el material preferido para estas estructuras debido a su alta relación resistencia-peso y su capacidad para resistir mejor las fuerzas de torsión que los perfiles abiertos como los perfiles en C o las vigas en I. El proceso de suministro de estas estructuras a medida requiere un enfoque meticuloso en cuanto a la precisión dimensional, la consistencia del material y la coordinación interfuncional.
Los entornos de almacén automatizados se caracterizan por el movimiento a alta velocidad y la integración de sensores electrónicos sensibles. Los sistemas de transporte que mueven paquetes a través de vastas instalaciones dependen de bastidores que se mantienen perfectamente alineados a lo largo de grandes distancias. Si un bastidor se desplaza o se deforma, el seguimiento de la cinta puede fallar o los brazos de clasificación automatizados podrían no alcanzar sus objetivos. Los bastidores tubulares rectangulares personalizados proporcionan la rigidez necesaria para soportar los motores de accionamiento, los rodillos y los conjuntos de cintas. En este contexto, "personalizado" se refiere a las longitudes, espesores de pared y patrones de orificios específicos necesarios para montar los diversos componentes del sistema de transporte. El acero también debe ser capaz de soportar las vibraciones inherentes a las operaciones continuas (24/7) sin desarrollar grietas por fatiga. El auge de las estructuras de entrepiso multinivel también exige un alto grado de resistencia del peso de los bastidores, ya que la estructura de soporte debe ser lo suficientemente fuerte como para soportar las cargas dinámicas de miles de paquetes que se mueven simultáneamente. Esta carga dinámica requiere que el material del bastidor posea un alto grado de resistencia a la fatiga para garantizar la longevidad estructural bajo millones de ciclos de carga.
El principal desafío en el diseño y suministro de bastidores tubulares rectangulares a medida reside en la acumulación de tolerancias. En una línea transportadora que puede abarcar varios kilómetros, una pequeña desviación en la rectitud de un tubo individual puede provocar importantes problemas de alineación durante el montaje final. Las especificaciones para estos bastidores suelen exigir perfiles tubulares rectangulares (RHS) conformados en frío o acabados en caliente con alta estabilidad dimensional. El espesor de la pared debe ser suficiente para permitir el roscado o la inserción de fijaciones de alta resistencia, pero el peso total debe controlarse para facilitar la instalación en entrepisos. Además, los radios internos y externos de las esquinas del tubo deben ser uniformes para garantizar que los soportes de montaje se ajusten de forma segura en todo momento. Si el radio de la esquina es demasiado grande, los pernos de montaje pueden no asentarse correctamente, lo que provoca conexiones flojas que pueden agravar la vibración y el ruido. La precisión en las dimensiones externas también es vital para la integración de vehículos guiados automáticamente (AGV) que pueden interactuar con la cinta transportadora en puntos de recogida específicos.
Proceso de selección y especificación de materiales
El proceso de selección de tubos de acero aleado sin costura comienza con una revisión exhaustiva de los parámetros operativos de la caldera, incluyendo los perfiles de presión y temperatura máximas. El acero al carbono estándar suele ser insuficiente para las secciones del sobrecalentador o recalentador, lo que lleva a la selección de aceros aleados ferríticos. Estos materiales se eligen por su menor coeficiente de dilatación térmica en comparación con los aceros inoxidables austeníticos, lo que ayuda a minimizar la fatiga térmica en los puntos donde los tubos se sueldan a los colectores de acero al carbono. El proceso de especificación también implica determinar el tratamiento térmico requerido —normalmente normalizado y revenido— para garantizar una microestructura estable. Esta microestructura es esencial para una larga vida útil, ya que determina cómo se comportará el acero después de miles de horas de funcionamiento a temperaturas superiores a 500 grados Celsius. Por ejemplo, el T91 suele preferirse por su excelente relación resistencia-peso, lo que permite paredes de tubo más delgadas y una mayor eficiencia de transferencia de calor, aunque requiere un control mucho más estricto durante las fases de soldadura y tratamiento térmico posterior a la soldadura.
Selección de materiales y propiedades mecánicas
La selección de materiales para las estructuras de las cintas transportadoras suele favorecer los aceros estructurales al carbono que ofrecen un equilibrio entre soldabilidad y resistencia. La elección entre tubos rectangulares conformados en frío y laminados en caliente depende de los requisitos de carga específicos del almacén. Los tubos conformados en frío suelen ofrecer un mejor acabado superficial y tolerancias dimensionales más ajustadas, lo que resulta beneficioso para la estética y la precisión de las instalaciones de alta tecnología. Sin embargo, los tubos laminados en caliente pueden ser preferibles para secciones sometidas a cargas extremas debido a la ausencia de tensiones residuales. Las propiedades mecánicas deben garantizar que la estructura pueda soportar el peso dinámico de la carga en movimiento, que puede variar desde sobres ligeros hasta palés pesados, sin exceder el límite elástico del acero. En regiones con alta actividad sísmica, el material también debe presentar propiedades de elongación específicas para garantizar que la estructura pueda absorber energía sin sufrir una falla catastrófica.
Mecanizado de precisión y pasos de personalización
La producción de bastidores tubulares rectangulares a medida implica varios pasos especializados más allá del laminado inicial del acero. Una vez producido el tubo en bruto, debe cortarse a longitudes precisas mediante sierras de alta precisión o equipos de corte láser CNC. Muchos diseños de transportadores automatizados requieren patrones de orificios complejos para la instalación de ejes de rodillos, bandejas de gestión de cables y soportes para sensores. La coordinación de la ubicación de estos orificios es una fase crítica de la producción, ya que requiere un alto grado de sincronización entre los planos de diseño y los centros de mecanizado. El corte láser suele ser la opción preferida para esta tarea, ya que permite producir orificios y cortes de alta precisión en una sola pasada, garantizando una alineación uniforme de los ejes de los rodillos a lo largo de toda la sección del transportador. Cualquier error en esta etapa inutilizaría el bastidor durante el montaje en obra, ya que las correcciones manuales en campo son laboriosas y propensas a errores.
Coordinación de la producción y gestión del flujo de trabajo
Gestionar la producción de miles de componentes individuales para estructuras requiere un sistema de coordinación robusto. Cada sección de la cinta transportadora debe ser supervisada a través de las distintas etapas de corte, perforación y acabado. El flujo de trabajo está diseñado para garantizar que cada sección de la estructura se procese en una secuencia que mantenga la rectitud del tubo, incluso después de la eliminación de material mediante corte o perforación. Para proyectos de mayor envergadura, el equipo de coordinación también debe gestionar la integración de diversos componentes accesorios, como soportes de montaje y refuerzos transversales. Esto requiere un alto grado de colaboración entre el proveedor de acero y los diseñadores del sistema de transporte para asegurar que todas las piezas encajen correctamente. El cronograma de producción suele estar vinculado al cronograma de construcción del almacén, lo que exige un enfoque de fabricación "justo a tiempo" para minimizar la necesidad de almacenamiento en obra.
Puntos de control de calidad y pruebas de precisión
El control de calidad para marcos tubulares rectangulares personalizados se centra en tres pilares principales: precisión dimensional, integridad de la soldadura y acabado superficial. Cada lote de marcos se somete a un riguroso proceso de inspección donde se miden la longitud, el ancho y la perpendicularidad de los tubos según las especificaciones del proyecto. A menudo se utilizan herramientas de medición láser para verificar la rectitud de las secciones en toda su longitud, ya que incluso una ligera curvatura puede afectar la alineación de los sensores de clasificación de alta velocidad. Si los marcos incluyen subconjuntos soldados, como patas de soporte o arriostramientos transversales, se inspeccionan las soldaduras para comprobar su penetración y consistencia, asegurando así que puedan soportar la vibración constante del entorno del almacén. Se pueden utilizar ensayos no destructivos, como la inspección por partículas magnéticas o la prueba de líquidos penetrantes, en soldaduras críticas que soportan carga para detectar defectos superficiales. Además, se verifica el espesor del recubrimiento en polvo o la capa galvanizada para garantizar una resistencia a la corrosión a largo plazo en zonas de almacén potencialmente húmedas. Finalmente, se comprueba la superficie para detectar rebabas o bordes afilados que puedan dañar las cintas transportadoras o representar un riesgo para la seguridad del personal del almacén durante el mantenimiento. Se puede realizar una prueba final de preensamblaje en una sección de muestra para garantizar que los rodillos y los componentes de accionamiento se monten correctamente sin interferencias mecánicas.
Embalaje, logística y coordinación de entregas
La etapa final del proyecto consiste en la logística del traslado de los marcos tubulares rectangulares personalizados desde la planta de producción hasta la obra del almacén. Dado que estos marcos pueden ser voluminosos y largos, el embalaje debe ser robusto para evitar que se doblen o dañen durante el transporte. Los marcos se suelen agrupar utilizando separadores protectores y flejes de alta resistencia para garantizar su seguridad en el camión o en el contenedor. En proyectos de almacenes a gran escala, la entrega suele programarse por fases para que coincida con la secuencia de instalación. Este enfoque de entrega "justo a tiempo" evita que la obra se acumule con materiales que aún no se necesitan y garantiza que los marcos se trasladen directamente del vehículo de transporte al punto de instalación. El etiquetado claro de cada paquete ayuda al personal de obra a identificar rápidamente la ubicación de cada sección en la distribución general de la cinta transportadora, lo que facilita un proceso de montaje fluido y eficiente. Cada envío también incluye una lista de embalaje detallada con los números de pieza específicos y sus ubicaciones correspondientes dentro de la cuadrícula del almacén.
Contacte con Shengtao Metal para soluciones de productos de acero.
Si busca soluciones fiables en productos de acero y metal, no dude en enviarnos su consulta.
Simplemente facilítenos sus especificaciones, como el tipo de material, las dimensiones, la cantidad o la aplicación, y nuestro equipo le responderá rápidamente con asistencia profesional y un presupuesto competitivo.
Correo electrónico: stsalesman4@stmetal001.com