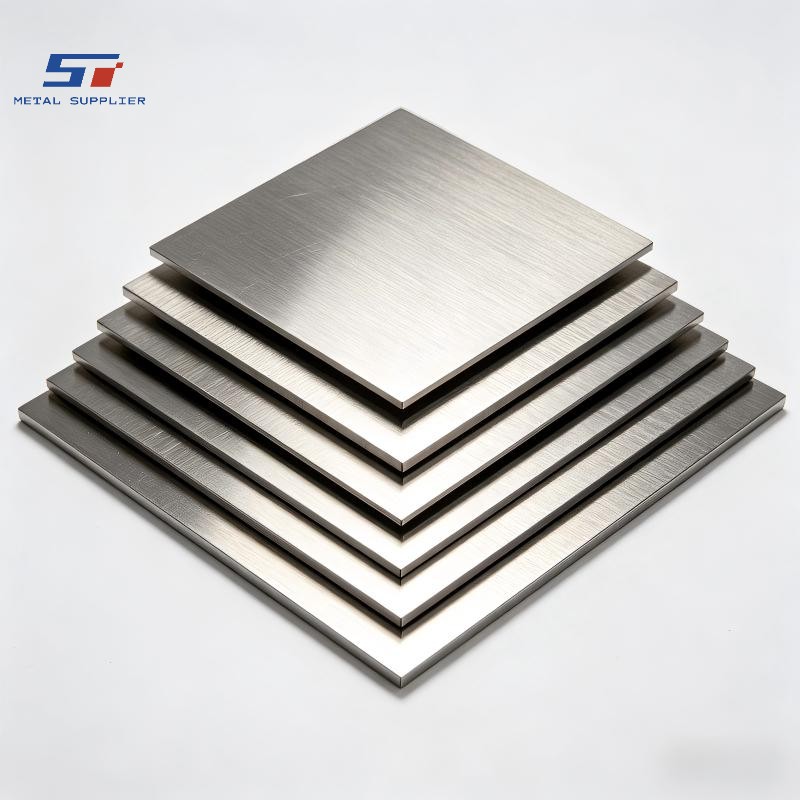
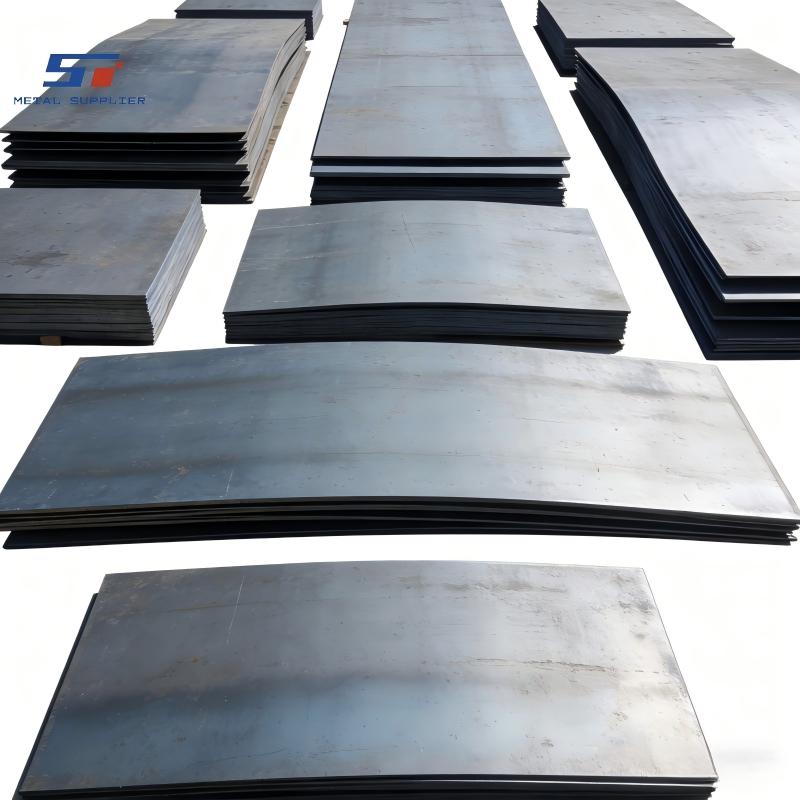
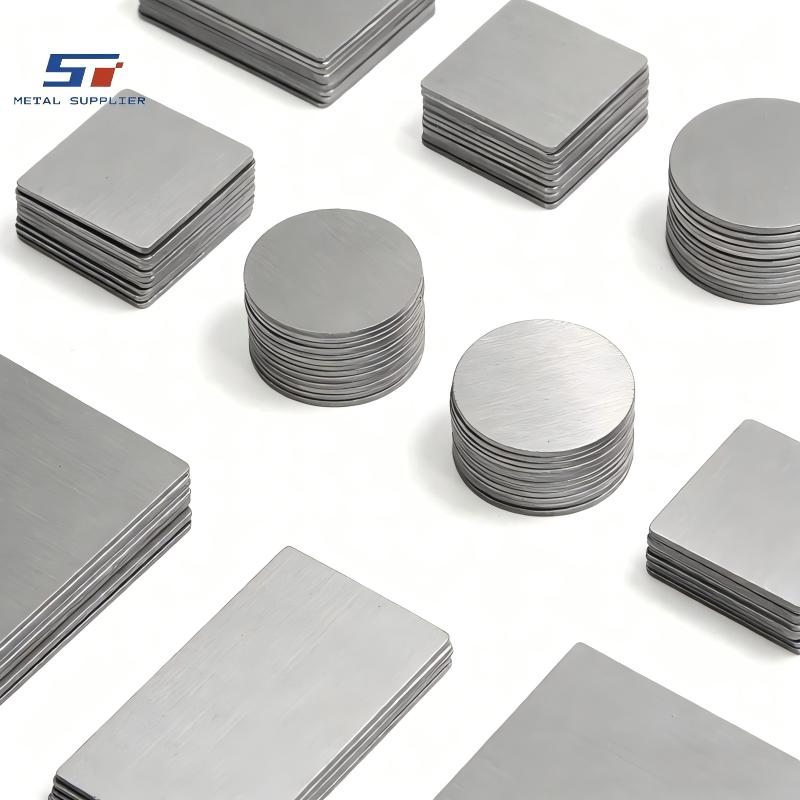
La maquinaria para el procesamiento de alimentos, desde mezcladoras y transportadores industriales hasta líneas de embotellado, pasteurizadores y máquinas de corte, opera en entornos donde el control microbiano es de máxima prioridad. Las placas de acero inoxidable utilizadas para construir estas máquinas —generalmente de grado 304 o 316L— deben fabricarse con un enfoque en el "diseño higiénico". Esto significa que cada borde cortado debe ser perfectamente liso y cada superficie mecanizada debe estar libre de poros, rebabas o grietas donde las bacterias puedan colonizar. El contexto del proyecto implica tomar placas de acero inoxidable de gran formato y transformarlas en componentes complejos que se integran a la perfección en el ensamblaje de la máquina, manteniendo la capa de óxido pasiva del material, que le confiere resistencia a la corrosión. La eliminación de "zonas muertas" donde pueden acumularse partículas de alimentos es un objetivo de diseño fundamental que influye en cada decisión de mecanizado.
El principal desafío técnico en el procesamiento de placas de acero inoxidable para maquinaria alimentaria radica en controlar la tendencia del material a endurecerse por deformación. Al cortar o mecanizar acero inoxidable, el calor y la presión de la herramienta pueden provocar que la superficie se vuelva significativamente más dura y difícil de procesar. Esto resulta especialmente problemático para componentes que requieren perforación, roscado o fresado fino posteriores. Además, el acero inoxidable tiene una conductividad térmica menor que el acero al carbono, lo que significa que el calor se concentra en el filo de corte. Si la temperatura no se controla adecuadamente mediante la velocidad de la herramienta y la refrigeración, puede producirse una deformación térmica de la placa o una "coloración por calor", una decoloración azul o pajiza que indica una disminución del cromo en la superficie, lo que compromete la resistencia a la corrosión. Controlar las tensiones residuales inducidas por el proceso de corte también es fundamental para garantizar que la placa permanezca plana y no se deforme durante el ensamblaje final.
Selección de materiales y procesos: Métodos de corte de precisión
Elegir el método de corte adecuado es fundamental para lograr el equilibrio entre costo, velocidad y calidad higiénica. Para aplicaciones de procesamiento de alimentos, el corte por láser y el corte por chorro de agua son las dos opciones más comunes. El corte por láser ofrece alta velocidad y excelente precisión para placas delgadas (normalmente de hasta 20 mm), produciendo bordes que a menudo requieren un procesamiento posterior mínimo. Sin embargo, para placas o componentes más gruesos donde la "zona afectada por el calor" (ZAC) debe evitarse por completo, el corte por chorro de agua es la solución preferida. Dado que el corte por chorro de agua es un proceso en frío que utiliza una mezcla de agua y granate abrasivo, elimina el riesgo de distorsión térmica y preserva la estructura metalúrgica del acero inoxidable en todo el espesor de la placa. La elección entre estos métodos depende de la geometría específica de la pieza, el acabado de borde requerido y los pasos de mecanizado posteriores. En algunos casos, se utiliza un enfoque híbrido, donde las formas grandes se cortan con láser y las características críticas se mecanizan con precisión.
Selección de materiales y propiedades mecánicas
La selección de materiales para las estructuras de las cintas transportadoras suele favorecer los aceros estructurales al carbono que ofrecen un equilibrio entre soldabilidad y resistencia. La elección entre tubos rectangulares conformados en frío y laminados en caliente depende de los requisitos de carga específicos del almacén. Los tubos conformados en frío suelen ofrecer un mejor acabado superficial y tolerancias dimensionales más ajustadas, lo que resulta beneficioso para la estética y la precisión de las instalaciones de alta tecnología. Sin embargo, los tubos laminados en caliente pueden ser preferibles para secciones sometidas a cargas extremas debido a la ausencia de tensiones residuales. Las propiedades mecánicas deben garantizar que la estructura pueda soportar el peso dinámico de la carga en movimiento, que puede variar desde sobres ligeros hasta palés pesados, sin exceder el límite elástico del acero. En regiones con alta actividad sísmica, el material también debe presentar propiedades de elongación específicas para garantizar que la estructura pueda absorber energía sin sufrir una falla catastrófica.
Coordinación de mecanizado y control dimensional
Una vez cortadas las placas con la forma básica, suelen someterse a procesos de mecanizado secundarios como fresado, mandrinado o biselado de bordes. La coordinación de la producción en esta fase es vital para garantizar que se cumplan las tolerancias dimensionales requeridas por los diseñadores de la máquina. Para los componentes que formarán parte de un conjunto soldado más grande, la precisión en la preparación del borde es fundamental. Un borde biselado con precisión permite una mejor penetración de la soldadura y un cordón de soldadura final más liso, que es más fácil de rectificar y pulir para obtener un acabado apto para uso alimentario. Durante toda la fase de mecanizado, deben utilizarse lubricantes especializados compatibles con el acero inoxidable y, siempre que sea posible, aptos para uso alimentario, para evitar la contaminación cruzada por partículas de acero al carbono. Dicha contaminación puede causar manchas o corrosión localizada que compromete la higiene del material. El equipo de coordinación se asegura de que los programas CNC estén optimizados para el acero inoxidable, utilizando herramientas con geometrías específicas para minimizar el endurecimiento por deformación y la generación de calor. Esto implica ajustar las velocidades del husillo y las velocidades de avance para lograr la formación de viruta ideal, lo que ayuda a disipar el calor de la pieza de trabajo y preserva la integridad de la superficie.
Protocolos de acabado superficial y pasivación
En la maquinaria de procesamiento de alimentos, el acabado superficial final no solo es una cuestión estética, sino también un elemento de seguridad fundamental. Tras las etapas de corte y mecanizado, los componentes se someten a una serie de procesos de acabado para lograr la suavidad requerida. Para muchas superficies en contacto con alimentos, esto implica un pulido mecánico para alcanzar un acabado "n.º 4" o "espejo", que reduce la rugosidad superficial a un nivel que dificulta la adhesión bacteriana. Posteriormente, se suele aplicar un tratamiento de pasivación química. Este proceso consiste en tratar el acero inoxidable con un oxidante suave, como ácido nítrico o cítrico, para eliminar cualquier resto de hierro libre de la superficie que pudiera haberse incrustado durante el mecanizado. La eliminación de este hierro permite que la capa protectora natural de óxido de cromo se reforme de forma más uniforme, proporcionando la máxima resistencia posible a los entornos ácidos habituales en la producción de alimentos. El equipo de coordinación debe garantizar que los tanques de pasivación se mantengan a la temperatura y concentración correctas para asegurar resultados uniformes en todas las piezas procesadas. Este paso es vital para los equipos que se utilizarán en el procesamiento de productos salados, ácidos o con alto contenido de humedad, como productos lácteos, carne o zumos de frutas.
Puntos de control de calidad y verificación de la integridad de la superficie
El control de calidad de los componentes mecanizados de acero inoxidable implica inspecciones dimensionales y superficiales. Los técnicos utilizan herramientas de medición de precisión, como calibradores digitales, micrómetros y sistemas CMM (Máquina de Medición por Coordenadas), para verificar que las piezas coincidan con los planos CAD originales con extrema precisión, a menudo con tolerancias de unas pocas micras. Además de las dimensiones, se mide la rugosidad superficial (Ra) con un perfilómetro. En muchas aplicaciones de procesamiento de alimentos, la superficie debe cumplir con un valor Ra específico (generalmente inferior a 0,8 micras) para garantizar una desinfección eficaz durante los ciclos de limpieza in situ (CIP). Asimismo, las piezas se someten a una inspección visual bajo luz de alta intensidad para detectar cualquier signo de contaminación superficial, daño mecánico o marcas de herramientas que puedan servir como focos de patógenos. Un punto de control crucial es la verificación de la capa de pasivación; en algunos casos, se utiliza una prueba química o un medidor electroquímico para asegurar que la superficie sea realmente pasiva y apta para su uso en un entorno corrosivo. Cada lote va acompañado de un certificado de conformidad, un informe de medición detallado y un registro de trazabilidad del material que vincula cada componente con su número de colada original de la fábrica.
Embalaje, entrega e integración del sitio
La etapa final de la solución consiste en el embalaje y la entrega de los componentes terminados al fabricante de maquinaria. Debido a que las superficies de los componentes aptos para uso alimentario son muy sensibles a arañazos, huellas dactilares y contaminación ambiental, se envuelven individualmente en film plástico protector o tela no tejida. Las placas grandes suelen separarse con espaciadores de madera o plástico para evitar el contacto metal con metal durante el transporte. La entrega se coordina para que coincida con el calendario de montaje del fabricante, garantizando que los componentes no queden expuestos en un taller donde podrían contaminarse con polvo o residuos de otras actividades de fabricación. Con cada envío se proporciona documentación clara, incluidos informes de trazabilidad de materiales, certificados de materiales y hojas de inspección dimensional. Esto permite al cliente integrar las piezas en su línea de producción con total confianza en su calidad, higiene y cumplimiento de las normas del sector, como los requisitos de EHEDG o la FDA.
Contacte con Shengtao Metal para soluciones de productos de acero.
Si busca soluciones fiables en productos de acero y metal, no dude en enviarnos su consulta.
Simplemente facilítenos sus especificaciones, como el tipo de material, las dimensiones, la cantidad o la aplicación, y nuestro equipo le responderá rápidamente con asistencia profesional y un presupuesto competitivo.
Correo electrónico: stsalesman4@stmetal001.com